塑料加工的老板应该都有过这种糟心经历:
好好的生产线开着,突然就出了一批色差、脆裂、带气泡的次品,查遍了设备参数、工艺配方都找不到问题,最后折腾半天才发现,居然是原料存储出了问题。
东莞市实用节能科技公司联系实用服务过的一个东莞注塑厂,去年5月就因为原料受潮没注意,半个月出了3批不合格产品,直接损失了好几万。
据行业统计,塑料加工企业80%的品质问题,根本不是设备或者工艺的锅,而是原料存储不规范导致的。
尤其是上了集中供料系统实现了自动供料的工厂,整套设备都是自动化运行,原料一旦在存储环节出了问题,就是批量性的损失,想补救都难。
今天就结合东莞市实用节能科技公司20年的集中供料系统落地经验,给大家整理一份实操性极强的原料存储注意事项,全是一线摸爬滚打总结出来的干货,看完直接就能用在自己厂里。
一、储料设备选不对,从源头就埋下隐患
很多老板装集中供料系统的时候,只关注真空泵、控制系统这些核心设备,觉得储料仓就是个装料的罐子,随便选便宜的就行,结果反而在这上面吃了大亏。
首先材质绝对不能省,千万别用碳钢的储料罐和管道。
我们之前碰到过一个客户,为了省几万块钱,用了201储料仓,结果用了不到2年就开始有锈点,锈屑混到原料里,生产出来的产品全带黑点,最后不仅换了全套储料设备,还赔了客户一笔违约金。
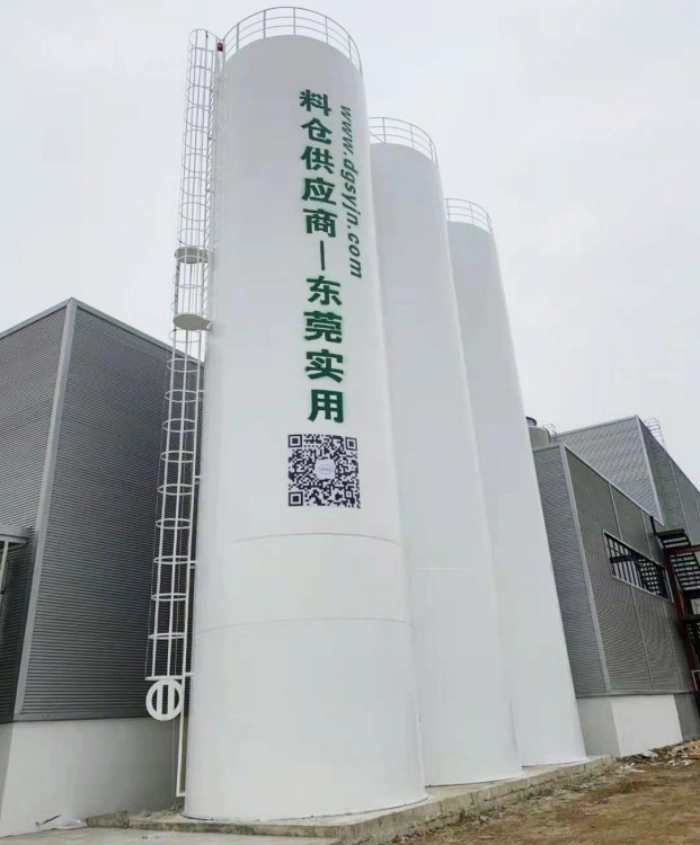
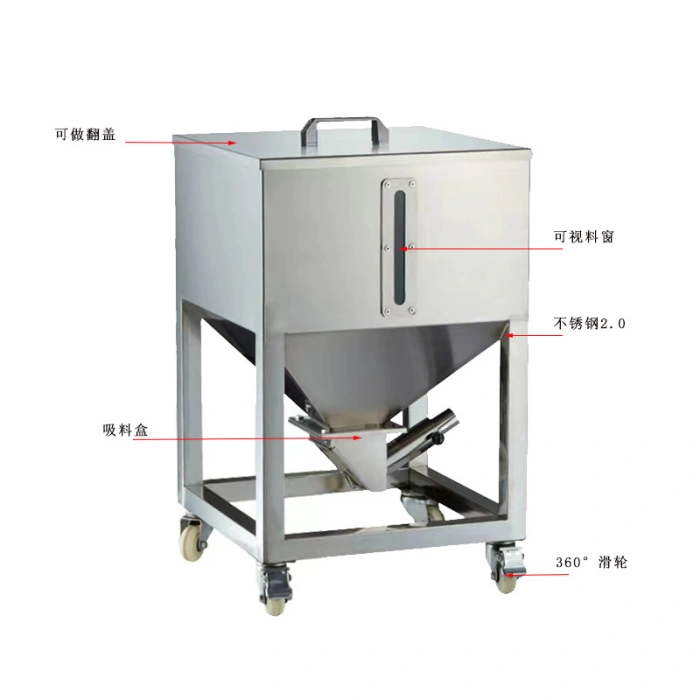
行业标准配置都是304不锈钢材质,要是做食品级、医疗级产品或者用腐蚀性原料,直接上316L不锈钢,内壁光滑不粘料,防腐防潮还防尘,用个十几年都没问题。
再就是结构设计,储料仓一定要选锥形底部的,内壁倾斜角度要够,原料能靠重力自然滑下来,就不会出现堆积、架桥、堵料的问题。
整个储料设备必须是全密闭的,投料口要带密封,还要配透气防尘阀,车间里的粉尘、水汽根本进不去。
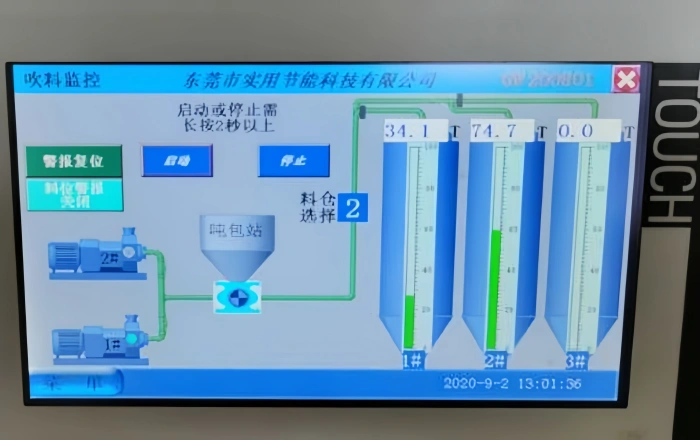
最好再装个高精度的料位传感器,实时看料仓里还有多少料,缺料了自动报警,既不会因为缺料停机,也不会存太多料放久了变质。
二、分区分类存,彻底杜绝交叉污染
现在的加工厂基本都是多品种生产,各种牌号、颜色、特性的原料堆在一起,要是分区乱了,混料串料就是分分钟的事,一出问题就是批量报废。
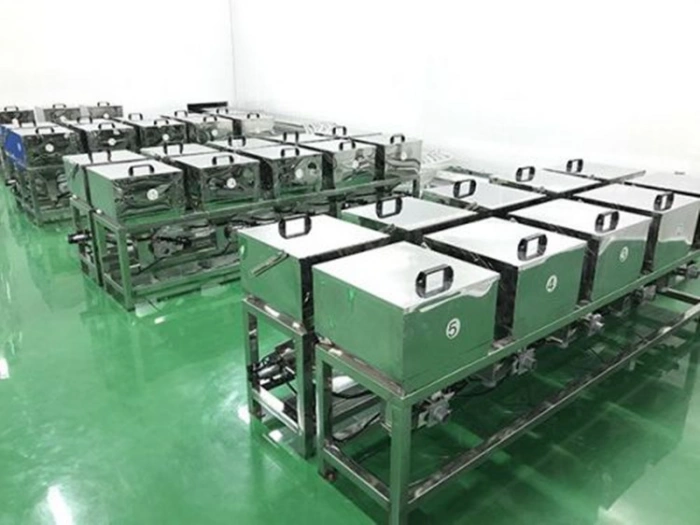
核心原则就8个字:一仓一料,分区存放。
主料、辅料、再生料、新料,各用各的储料仓,深色料、浅色料、透明料要彻底分开,绝对不能同仓混放,连相邻料仓的管道都不能共用。
要是做食品、医疗类的产品,一定要单独划一个洁净存储区,和普通工业原料完全隔离开,避免交叉污染,过审也更容易。
还有个非常重要的细节,就是标识一定要做清楚。
每个储料仓外面都要贴个醒目的标签,上面写清楚原料型号、牌号、颜色、入库时间、保质期、适合什么工艺,工人换料取料的时候一眼就能看到,根本不会拿错。
原料出库一定要遵循「先进先出」的原则,先入库的先用完,别放太久吸潮、老化、降解了才想起来用,到时候做出来的产品质量根本没保障。
三、温湿度控好,解决原料吸潮大难题
做塑料加工的都知道,绝大多数原料像PET、PA、TPU、ABS这些都是吸湿性的,含水率一超标,生产出来的产品就容易有气泡、银丝、开裂,强度也不够。
首先车间存储环境要保持干燥通风,普通原料的存储湿度控制在60%以下就行,要是用高吸湿的原料,一定要配专门的除湿干燥系统,环境露点温度控制在-40℃左右,空气里几乎没水汽,原料想吸潮都难。
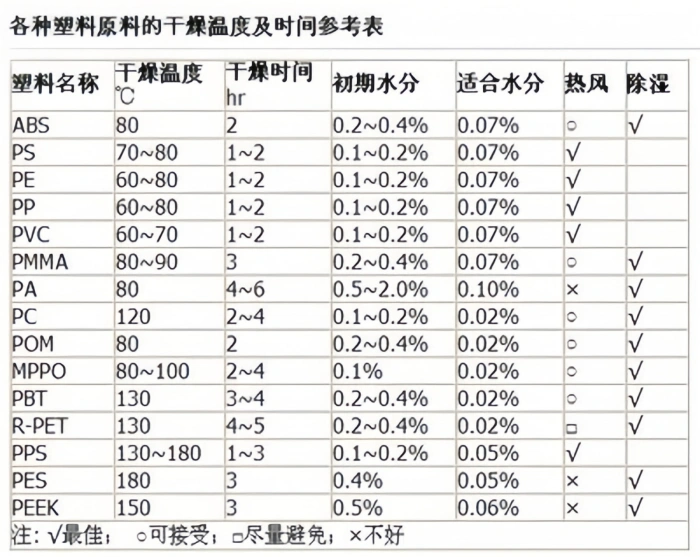
不同原料的干燥参数一定要记牢:HDPE要80-90℃恒温干燥4小时以上,含水率控制在0.02%以下;PET要160℃干燥4小时;PA要120℃干燥2小时,按这个标准来,基本不会出现水分残留的问题。
要是原料需要长期存放,或者是做高精密产品的,可以用氮气密封保护,往密闭储料仓里充惰性氮气,隔绝空气和水汽,原料不会氧化、吸潮、变色,放多久性能都稳定。
冬天低温湿冷的时候,可以在储料罐外面加个电加热带,防止罐体结露,水滴进去导致原料受潮,一年四季都能稳定存储。
四、盯紧物料状态,防止结块架桥变质
原料在储料仓里放久了,堆在一起压得实,很容易结块、架桥,不仅送料的时候卡壳,原料性能也会下降,做出来的产品质量不稳定。
首先要控制好原料的存放时间,根据不同原料的特性定个最长存储周期,别堆太多货在仓里,放久了变质浪费。
储料仓底部要通通风,配个底部通风管和顶部风机,定期给仓里的原料通通风松一松,就不容易压实结块。
要是用的是易结块、高粘度的原料,最好在仓里装个疏松装置,定期开一下,把架桥的物料打散,保证物料一直是松散均匀的,送料也顺畅。
还有个细节要注意,储料设备一定要远离加热设备、高温管道,别让仓内温度太高,不然塑料原料会软化、降解、变色,直接就不能用了,损失可不小。
五、定期清洁运维,避免新旧料交叉污染
很多工厂的原料污染问题,其实都是长期不清洁、运维不到位导致的。储料仓、管道里残留的旧料、粉尘、杂质,每次加新料都会被带进去,越积越多,污染也就越来越严重。
日常运维中定期检查储料仓密封性、干燥系统、除湿设备、料位传感器的运行状态,及时更换老化密封配件,维修故障设备,保证存储系统稳定运行。同时做好设备防爆、防静电管控,粉体类原料存储需配备泄爆装置、防静电内衬管道,杜绝粉尘堆积引发的安全隐患。
六、特殊原料差异化存储管控
不同材质的塑料原料特性差异极大,通用存储标准无法适配所有原料,需针对性落实差异化存储方案。
1. 高吸湿原料(PET、PA、TPU):全程密闭除湿存储,严控露点温度,缩短存储周期,入库前完成充分干燥,杜绝二次吸湿;
2. 热敏性原料(PVC、PC):低温避光存储,远离热源,严控仓内温度,防止原料高温分解、变色、性能衰减;
3. 再生料:单独分区存储,做好杂质筛选,定期通风除尘,避免再生料粉尘堆积,同时与新料严格分隔,防止交叉污染;
4. 食品、医疗级原料:采用食品级防腐涂层储料设备,定期无菌清洁,全程密闭防尘、防污染,满足行业合规标准。
总结
集中供料系统的原料存储,看似是基础辅助环节,实则是把控产品品质、降低生产损耗、保障设备稳定运行的关键核心。从储料设备选型、分区分类存放、温湿度精准管控,到物料状态维护、日常清洁运维、特殊原料差异化管理,每一个细节都直接影响生产效率与成品质量。
企业在日常生产中,摒弃粗放式存储习惯,落实标准化、精细化的原料存储管控,既能有效杜绝混料、受潮、降解、污染等生产隐患,减少原料浪费与不良品产出,又能延长集中供料系统设备使用寿命,助力工厂实现高效、稳定、标准化自动化生产。