上个月去东莞拜访一个做注塑的朋友,他跟我吐槽:刚被客户退了一批货,理由是”颜色不对”。拆开一看,同一批模具做出来的手机壳,左边浅粉右边正红,色差肉眼都能看出来。他说是夜班工人拌色的时候,色母放少了,凌晨三点谁也盯不住。这种问题在塑料加工行业太常见了。很多小厂老板一开始觉得”人工拌色就行”,直到被色差、浪费、效率低这些事反复折腾,才意识到色母机不是什么奢侈品,而是真能帮你省钱的刚需设备。
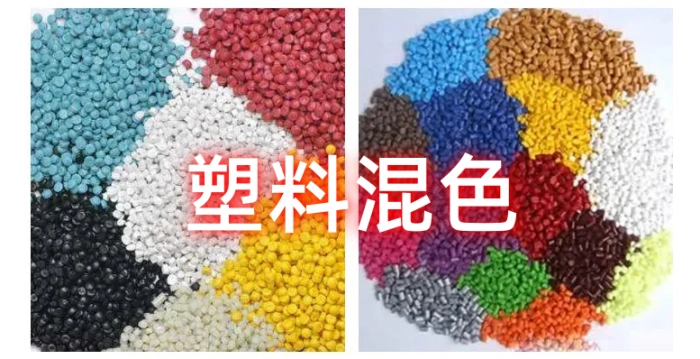
先说最扎心的:人工配色到底有多坑。塑料产品要调出各种颜色,靠的是色母粒——就是那种浓缩的颜料颗粒,跟基础塑料颗粒混在一起加工。但人工配色就像炒菜凭感觉放盐,今天手感好多放半勺,明天心情不好少放两勺。色母放多了,成本直接飙升;放少了,颜色又偏浅。最要命的是批次之间色差大。同一款产品,第一批是正红,第二批就成了粉红,客户那边一对比,直接退货。前面说的那个东莞朋友,之前全靠工人拿铲子拌色,色差不良率高达12%。一个月算下来,光返工和浪费的原料钱就超过8万,还丢了两个稳定合作的大客户。
那色母机到底是怎么解决这个问题的?说白了就是”精准控量 + 均匀混合”。你提前设好比例,比如100公斤原料配2公斤色母,设备就通过精密螺杆把色母粒持续、均匀地送进主料管道,跟基础原料充分混合后再进加工环节。不管是0.1%的微量添加,还是10%的高比例配色,都能控制得很稳。专业数据上,好的色母机能把色差波动控制在ΔE≤0.3,人眼基本察觉不出来。而且它能跟生产线联动,24小时连续干活,不用人盯着,效率直接翻倍。
那个东莞朋友后来换了台小型色母机,色母添加精度稳定在±0.1%,色差不良率直接从12%降到2.3%,每个月省下来的原料和返工钱有6万多,流失的客户也慢慢找回来了。深圳还有一家做塑料管材的企业,之前人工配色时色母浪费特别严重,换了色母机后色母消耗直接降了15%,一年光原料成本就省了18万。更爽的是换颜色的时候,设备自带清洗功能,同色系换色30分钟搞定,不用像以前那样停机清理半天。
但话说回来,色母机也不是买回来就万事大吉。选不对型号,贵的设备照样用不顺手。我接触过不少老板,有的花大价钱买了高端失重式色母机,结果自己做的就是普通塑料袋,精度严重过剩,等于花钱买了个摆设;还有的贪便宜买了容积式,结果做汽车内饰,色差一检测就不合格,返工成本比设备还贵。
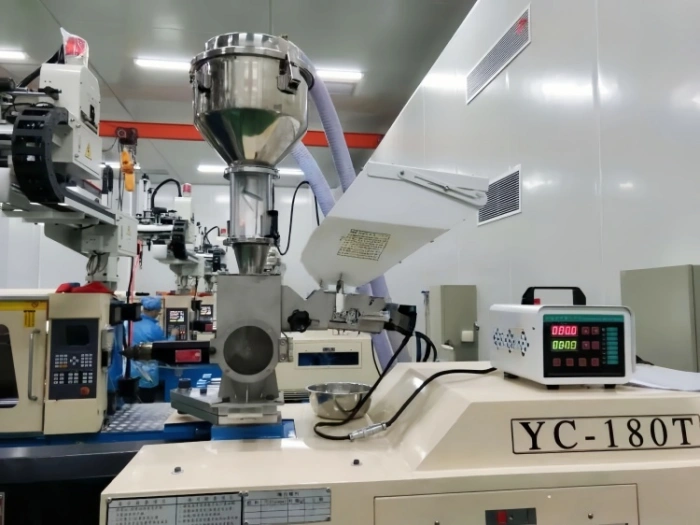
第一个要搞清楚的是精度需求,这是选色母机的核心。做汽车内饰、电子产品外壳这种对颜色一致性要求极高的产品,必须上”失重式”色母机,精度能到±0.1%,就跟你家厨房的电子秤一样,放多少称多少,准得很。但如果你做的是塑料袋、普通玩具这类对精度没那么敏感的东西,选”容积式”就够了,精度±0.5%,价格还便宜不少。一句话总结:高端产品选失重式,通用产品选容积式,别盲目上高端。
第二看你的产能规模。日产10吨以上的管材厂、注塑厂,得上大容量、可定制的双螺杆色母机,能同时适配多条生产线,还能实现多组份配比——比如一边加色母一边加抗紫外线添加剂,一步到位。但如果你是中小型企业或者小作坊,选模块化设计的小型色母机就够了。体积小、安装方便、一键操作,新手也能快速上手,还不占车间空间。宁波有家做塑料餐具的小作坊,就选了台占地不到1平方米的色母机,每天产能500公斤,完全够用,价格才几万块,回本很快。
第三看适配性和易维护性。不同的色母特性差别很大,有的潮湿容易结块,有的黏度特别高。选型的时候一定要问清楚:这台设备能不能适配你常用的色母型号?最好选料斗带防潮设计的,能避免色母结块堵料。我见过有家厂家没注意这点,国庆放了7天假回来,色母受潮变硬,堵死了进料口,光清理就耽误了好几天生产。另外操作界面要简单,最好是触屏控制,能存多组配方,换产品的时候直接调用就行。部件要容易拆洗,后期维护才省时间、省费用。
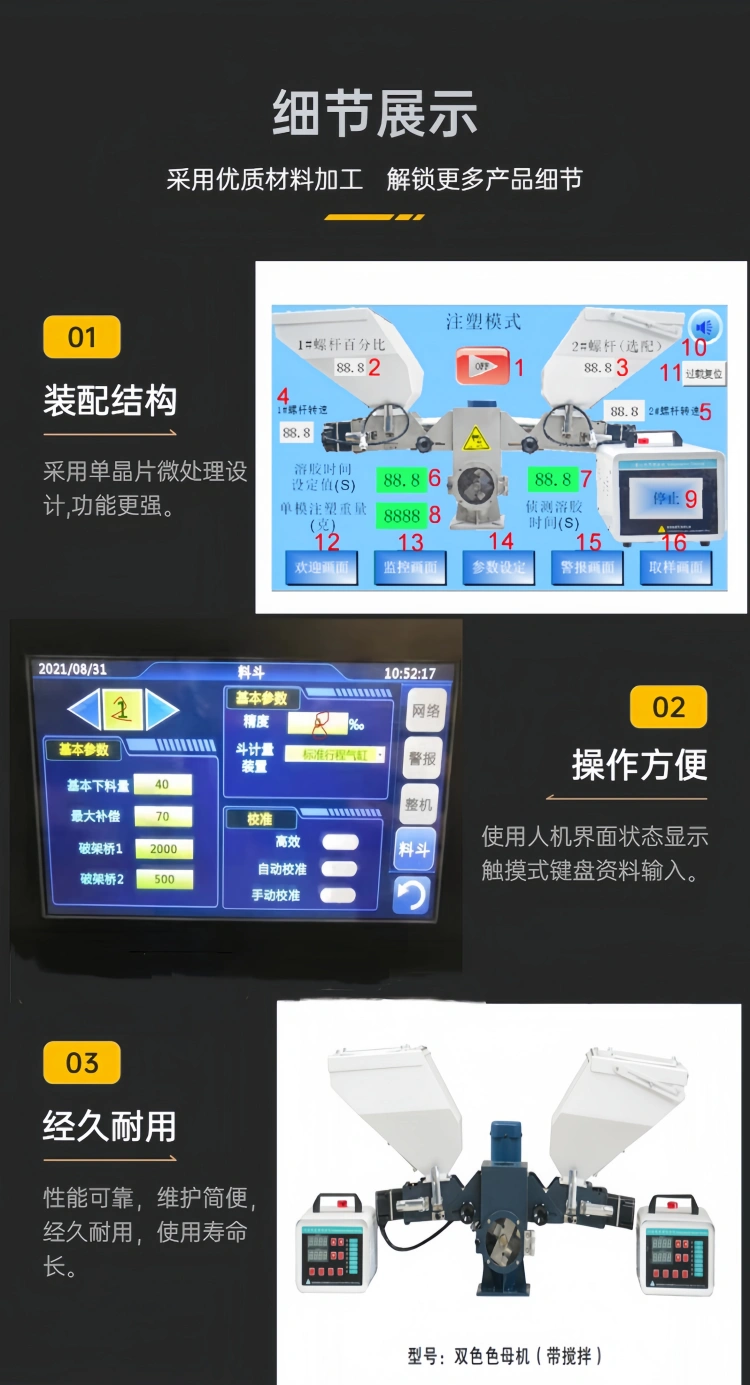
最后看厂家服务。色母机是精密设备,用久了难免要调试、维修。选厂家的时候优先选服务网点多、响应快的。长三角、珠三角的企业,尽量选本地有服务站的,售后响应时间不超过4小时;偏远地区的,要提前确认厂家能不能提供上门安装调试和远程指导。还有个细节别忽略:质保期多长?优先选质保1年以上、能定期上门巡检的品牌,别贪图便宜买杂牌,设备出了问题没人管,那才是真的坑。
说到底,色母机这东西没有最好的,只有最合适的。它解决的核心问题就三个:色差大、浪费多、效率低。选对了,产品品质稳了,成本降了,客户自然就留住了。做塑料加工这行,拼到最后拼的就是细节。同样的原料,同样的模具,凭什么客户选你的不选别人?就因为你颜色更稳、品质更一致、交货更准时。色母机虽然只是车间里的一台小设备,但它背后代表的,是你对品质的态度。大厂想升级产线也好,小作坊想提升竞争力也罢,选对色母机这一步,真的不能省。