做精密注塑的老板和技术员,90%都被PA、PC塑料容易成型不良的问题虐过。
产品开裂、银丝气纹、气泡空洞、韧性不够、尺寸不准、一装就碎…调温度、调射速、调背压折腾半天,不良率还是降不下来。
行业老师傅都知道:PA/PC九成以上的成型不良,根源都出在干燥这一步——含水率超标、露点不达标、设备选得不对,后面工艺再怎么调都是白搭。
不同于普通ABS、PP,PA和PC都是出了名的”吸湿大户”,对干燥的要求严苛到骨子里。普通热风干燥机、低配转轮除湿机根本满足不了要求,选错设备就是天天出不良、月月亏原料。
今天东莞市实用节能科技公司就结合我们20年专注于注塑辅机设备研发制造,塑料干燥机选型安装维护及大量合作客户精密注塑的量产经验,把PA/PC除湿干燥的核心干货一次性说透,从选型标准到露点参数,从工艺设置到避坑指南,看完直接就能用,至少帮你避开90%的干燥坑。
一、先搞懂材质特性:为什么PA/PC干燥这么难搞?
PA和PC虽然都是工程塑料,但干燥的痛点是完全不一样,搞懂这点是选对设备的前提。
1、PA尼龙:吸水快到离谱,深层水干不透必开裂
PA是所有工程塑料里最能吸水的,原料拆包放空气中24小时,含水率直接超标好几倍。
最头疼的是,PA的水分分两种:表层的水分用普通热风就能烘掉,但藏在分子链里的深层结合水,普通热风根本烘不出来。高温熔融的时候,这点残留水就会直接打断分子链,做出来的产品韧性暴跌,一受力就裂、一装配就断。
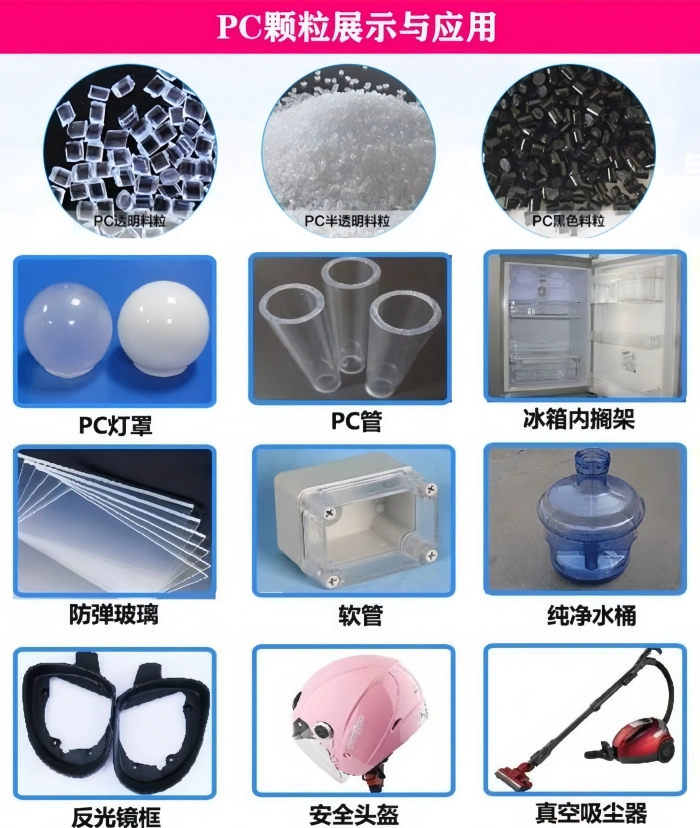
2、PC聚碳酸酯:微量水汽就毁产品,最怕二次返潮
PC大多用来做透明件、光学配件、精密结构件,对水汽敏感得离谱。
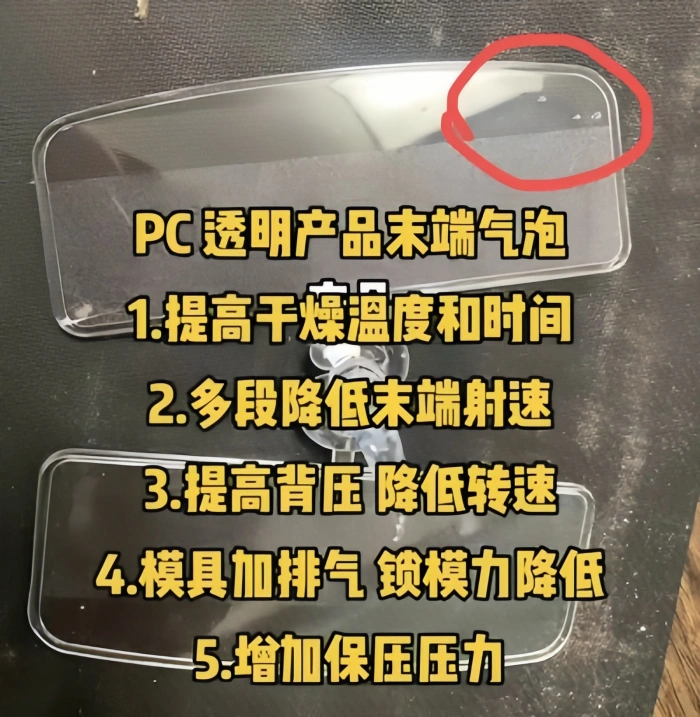
它不像PA吸水那么快,但空气中哪怕只有一点点游离水汽,它都会吸附进去。成型的时候,这点水汽高温汽化,直接在产品里形成银丝、气纹、气泡,透明件直接报废,根本没法修。
我们之前有个客户做PC透明灯罩,用普通干燥机烘出来的产品,10个里面有8个带银丝愁得白了头,后来通过分析和推荐换了台东莞实用定制的-40℃露点的全程闭环除湿干燥机之后,不良率直接降到1%以下,总算把这个头痛的问题解决掉了。
二、核心干货:PA/PC量产露点控制标准(直接抄作业)
做PA/PC干燥,露点是第一核心参数,比温度、时长都重要。
简单说,露点越低,空气里的水越少,越能把原料深层的水分”吸”出来。下面是塑料行业通用的量产标准,大家直接对照用就行:
| 材料品类 | 常规制品露点标准 | 精密/汽车/电子级露点 | 目标含水率 | 核心工艺要求 |
| PA6/PA66尼龙 | ≤-35℃稳定露点 | ≤-40℃超低露点 | ≤0.02%(200ppm) | 低温长效烘干、杜绝深层残水 |
| PC聚碳酸酯 | ≤-35℃稳定露点 | ≤-40℃~-50℃超低露点 | ≤0.015%(150ppm)高端≤50ppm | 全程闭环防返潮、露点零波动 |
划重点:PA/PC绝对不能用-20℃左右的普通低露点除湿干燥机,这种设备看着能烘干,其实根本除不掉深层结合水,做出来的产品当时看着没问题,客户用了几个月就开裂,索赔都赔死你。
做汽车配件、电子件、高端透明PC的厂家,露点必须稳定在-40℃及以下,这点钱绝对不能省。
三、PA/PC标准干燥工艺参数(车间直接用)
有时干燥设备选对了,参数不对也白搭。下面是东莞实用长期合作的客户精密注塑车间用了5年的稳定参数,直接抄就行:
✅ PA尼龙干燥参数
干燥时长:3~4小时,让干风充分渗透到原料内部
控温精度:±2℃以内,避免局部过热
核心要求:低温+稳定低露点,慢慢烘,把深层水彻底除干净
✅ PC聚碳酸酯干燥参数
干燥时长:4~6小时,厚壁件适当延长
控温精度:±1℃以内,温度波动大会导致烘干不均
核心要求:高温恒温+全程闭环防返潮,露点必须稳定不能飘
四、除湿干燥机选型6大硬性标准(少一个都不行)
选塑料除湿干燥机别光看价格和品牌,认准这6个标准,保证不踩坑:
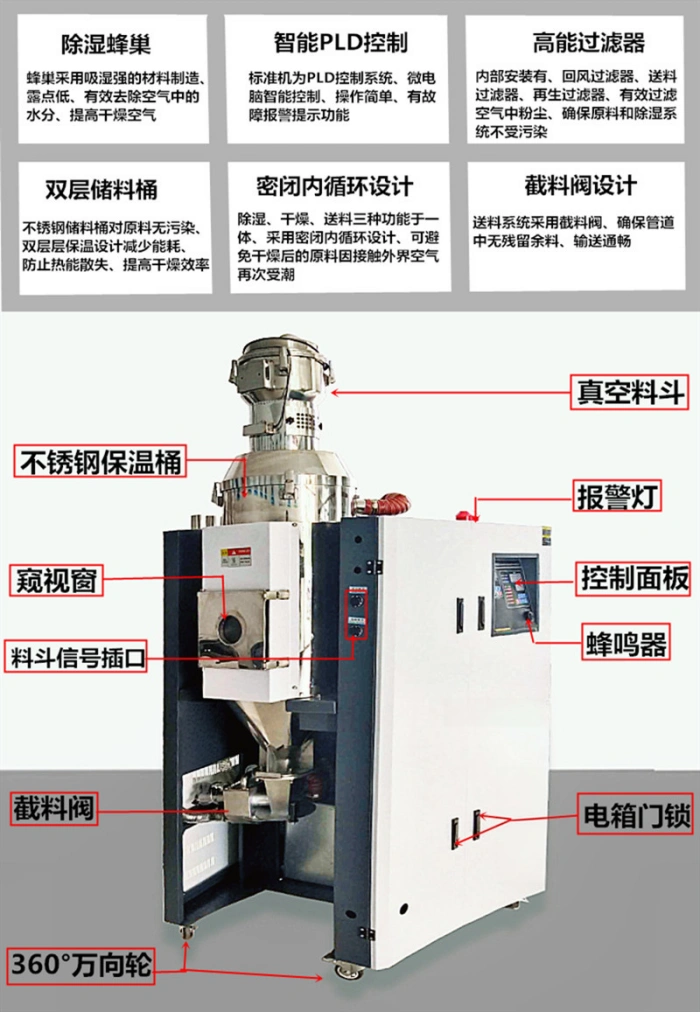
1、必须能稳定输出-40℃超低露点
这是选型的第一标准,必须是24小时连续生产露点都稳定不漂移的,不能只看空载参数。
转轮一定要选陶瓷分子筛蜂巢转轮,别买硅胶转轮的,用半年露点就衰减,换个转轮比设备还贵。
2、双级精准温控,PA/PC都能适配
PA要低温烘怕发黄,PC要高温烘怕不均,所以设备必须有独立的精准恒温系统,用PID智能控温,温差控制在±1~2℃以内。
3、全密闭闭环风道,杜绝二次返潮
PA/PC烘好之后,接触外界空气3分钟就会重新吸潮,尤其是南方梅雨季、沿海地区,这点特别明显。
所以设备必须是全密闭闭环结构,烘干、回风、除湿、再生全程和外界空气隔绝,最好搭配密闭自动上料系统,从烘干到注塑机全程不接触外界空气,彻底杜绝二次返潮。
4、多级精密过滤,防粉尘防堵风
PA、PC加工的时候会产生粉料和碎屑,很容易堵风道和转轮的微孔,时间长了风量就衰减,露点也飘了。
所以一定要选带初效+中效+回风多级过滤的设备,既能保护转轮用得久,又能保证料干净,不会因为粉尘出不良。
5、风量风压匹配,穿透式均匀烘干
PA的深层水要烘出来,PC厚料要烘透,都需要足够的风压风量,保证热风能从上到下穿透整个料桶,不会出现上面干、下面潮的情况,整桶料的含水率才能一致。
6、智能监测+故障预警,避免批量不良
量产最害怕的就是设备出问题了没人知道,等发现的时候已经出了几吨不良品。所以高端机型都带实时露点显示、温湿度监测,露点飘了、温度异常了马上报警,能避免很多损失。
五、PA和PC选型侧重点不一样,别乱用一台设备
很多工厂图省事,PA、PC、ABS共用一台干燥机,其实PA和PC的工艺要求差很多,选型侧重点完全不一样:
👉 PA尼龙选型重点:稳露点、低温、长效除湿
PA最怕深层残水和高温氧化,所以优先看-40℃露点稳不稳定、低温控温准不准,不需要追求太高的温度,重点是能长时间稳定低露点,把深层水除干净,解决开裂问题。
👉 PC聚碳酸酯选型重点:高恒温、零返潮、露点零波动
PC最怕微量水汽、温度不均和二次返潮,所以优先看高温恒温精度够不够、闭环密闭效果好不好、露点能不能一直稳定不飘,做透明PC的话必须选-40℃甚至-50℃的超低露点机型。
六、90%工厂都踩过的4个干燥大坑,别再犯了
误区1:温度拉高就能代替低露点除湿
纯纯的误区!PA/PC的深层结合水,靠高温根本蒸发不掉,温度高了只会加速材质水解,反而更脆更容易裂,露点不够再高温度都白搭。
误区2:露点达标即可,忽略露点稳定性
很多厂家给的参数都是空载露点,看着达标,一带料生产露点就飘到-20℃去了。选型的时候一定要问清楚”负载稳定露点”是多少,空载参数没意义,漂移大了批次质量根本不稳定。
误区3:烘干后快速出料使用,无需闭环防护
大错特错!烘好的PA/PC温度高、活性强,接触外界空气几秒就吸潮,南方回南天的时候更夸张,没有闭环输送等于白烘,二次返潮是很多隐性不良的根源。
误区4:PA、PC、ABS通用一台低配设备
ABS这类通用塑料对露点没要求,和PA/PC共用设备,会让转轮长期高负荷工作,除湿能力衰减得特别快,到最后PA/PC的含水率根本控不住,不良率飙升。
七、不同场景怎么选?直接对照选就对了
🔹 普通结构件量产:选稳定≤-35℃露点、精准温控、闭环结构的标准转轮除湿干燥机,性价比最高,满足基础生产需求。
🔹 汽车/电子/精密承重PA配件:必须选≤-40℃超低露点专用机型,严控深层残水,杜绝受力开裂、装配失效的问题。
🔹 透明PC/光学PC/高端外观件:优选-40℃~-50℃超低露点机型,搭配全密闭送料系统,零返潮、零水汽瑕疵,保证外观和透光率达标。
🔹 多品类混产车间:选带多参数存储的智能机型,一键切换PA低温、PC高温工艺,参数不混、工况不飘,适配柔性生产。
八、全文核心总结
最后给大家总结一句核心:PA/PC成型不良看含水率,含水率控制看露点,露点稳定看设备配置。
PA要稳定,记住”低温+超低露点+长效除湿”,解决开裂问题;PC要良品率高,记住”恒温精准+闭环防返潮+稳定低露点”,解决银丝气泡问题。
别再迷信”高温烘干万能论”了,选对设备、用对工艺,PA/PC90%的成型不良都能解决,良品率上去了,成本自然就降下来了。
如果大家在PA/PC干燥、选型方面有什么问题,或者拿不准自己的工况该选什么设备,欢迎在评论区留言,我们会一一解答。