做了20年注塑车间设备,卖出去的除湿干燥机至少有几百台,见过太多工厂在选型时踩的致命坑——不是露点不够、温度不准,而是处理量选型不准,最后钱花了问题还没解决。
去年广东有家包装制品公司新上了条PET瓶胚产线,图便宜选了标注120kg/h的设备,结果实际量产时80kg/h的料都烘不透,产品批量出气泡,最后查出来是厂家虚标参数,实际有效处理量连70kg都达不到。选小了的坑不用多说:料供不上、烘干时间不够、深层水分脱不干净,批量出现银丝、气泡、开裂、水解不良,整批料报废都是常事;但选大了更坑:设备空载率高、风机转轮长期空转,100kg的设备常年跑50kg的量,一年光电费就多花两万,设备折旧还快,占着车间地方还挪不动。
东莞市实用节能科技公司总结过很多车间干燥不良问题,90%的根源都是处理量与实际产能不匹配。很多技术员选设备只看厂家标注的”100kg/h、200kg/h”,却不知道这个参数是空载测出来的,真实量产时打个7折都算良心,更不知道怎么核算有效处理量、怎么配料斗容量、安全系数取多少才合适,最后看着参数都达标,一量产就持续翻车。
今天东莞实用节能科技公司就结合目前塑料加工行业通用标准,以及20年注塑辅机设备的制造调试维护经验,把除湿干燥机处理量计算公式、有效产能核算方法、不同材质干燥时长系数、损耗安全系数讲透,附带全网独一份的100kg/h标准选型参数对照表,所有公式、参数、配置都是车间实际在用的,直接落地套用没问题,不管是新车间选型、老设备整改还是产能扩容,看完你自己就能算明白,不用被设备厂家忽悠。
一、先搞懂核心概念:什么是除湿干燥机处理量?
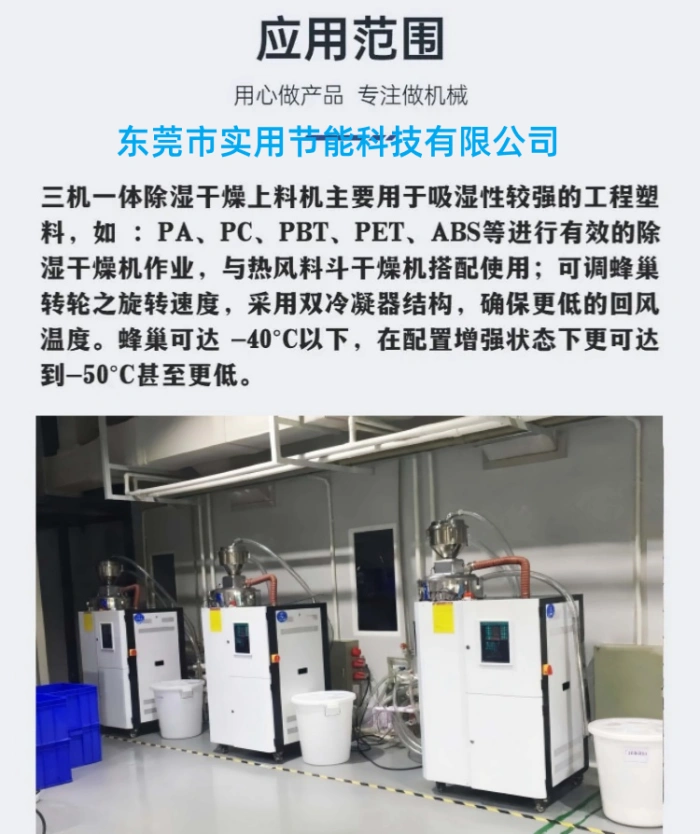
很多人不知道,行业里说的除湿干燥机处理量,全称是设备每小时有效干燥出料量(kg/h),指的是连续稳定产出合格含水率物料的能力,不是设备的最大投料容量,这俩搞混了选型必错。
很多人混淆两个关键参数,也是选型出错的核心根源:
1、料斗容量(kg):单次最大投料静态总量,决定物料停留干燥时长;
2、处理量(kg/h):每小时可连续供应的合格干燥原料动态产能,匹配生产线小时用料量。
简单说就是:料斗容量决定烘干时间,处理量决定生产速度,二者缺一不可。尤其是PA、PET这类高吸湿塑料,必须保证足够的停留时间才能把深层水分脱干净,单纯加大处理量、缩短烘干时长,最后含水率肯定超标,产品出问题是必然的。
二、除湿干燥机处理量通用计算公式(行业标准)
大部分车间用的除湿干燥机的选型计算公式,适配PA、PC、PET、PBT、TPU、PETG全品类工程塑料,不管是注塑还是挤出都能用,直接套就行:
设备所需处理量(kg/h) = 生产线实际小时用料量 × 1.15~1.3安全损耗系数
对应标配料斗容量(kg) = 所需处理量 × 材质标准干燥时长
这两套公式是注塑、挤出行业选型的底层逻辑,也是正规设备厂家参数标定的通用依据,专门解决产能波动、物料残留、风量损耗、环境湿度干扰这些隐性问题,算出来的参数比厂家推荐的靠谱多了。
1、安全系数取值标准
很多人安全系数随便取1.2,最后实际用下来还是不够,就是因为没考虑自己的工况,不同工况系数取值完全不一样,不能统一套:
- 稳定量产车间、环境干燥、订单固定:取值1.15~1.2,抵消设备风量损耗、轻微物料残留;
- 南方梅雨、沿海高湿、车间温湿度波动大:取值1.2~1.25,补偿高湿环境下除湿效率衰减;
- 多品类切换、间歇性生产、未来产能扩容:取值1.25~1.3,预留充足产能余量,避免后期设备跟不上产量。
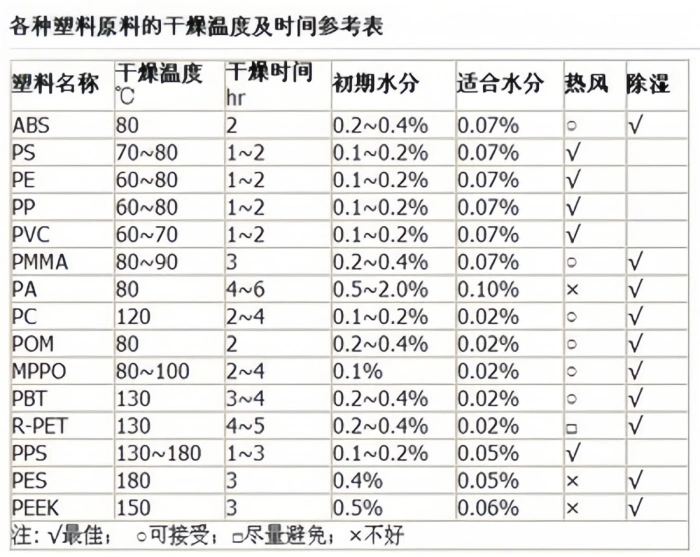
2、主流塑料标准干燥时长(决定料斗容量核心)
干燥时长直接决定物料能不能彻底脱水,是处理量配套选型的核心参数,这是我们车间这么多年攒下来的行业通用标准,直接用就行:
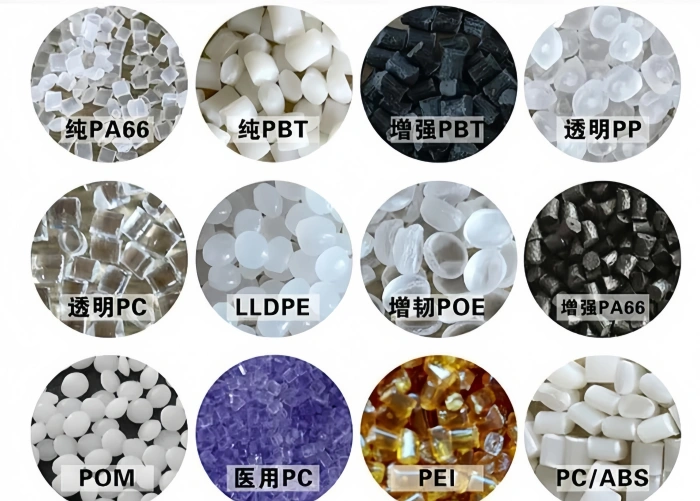
- PA6/PA66尼龙:3~4h,高精密受力件取4h;
- PC聚碳酸酯:4~6h,透明光学件取6h;
- PET/PBT聚酯:4~8h,瓶胚、薄膜高端制品取6~8h;
- TPU弹性体:2~3h,软质物料取3h;
- PETG透明料:2~4h,防发白雾化取4h;
- ABS/PP/PE通用料:1~2h,低精度制品取2h。
三、实战演算:100kg/h处理量完整选型案例
光说公式太抽象,给大家算个实际案例,如果车间实际稳定用料85kg/h,要选100kg/h处理量的设备为例,完整演算一遍,所有工厂都能直接对标参考:
1、实际小时用料:85kg/h,高湿车间工况,取1.2安全系数;
2、所需设备处理量=85×1.2=102kg/h,对标行业标准100kg/h机型;
3、按主流PC、PA精密生产4小时标准干燥时长核算;
4、配套标准料斗容量=100kg/h×4h=400kg,匹配行业100kg/h机型标配400kg料斗。
核心结论:如果你的车间是稳定用料80~85kg/h的精密注塑车间,直接选100kg/h除湿干燥机+400kg标准料斗就对了,工况余量够、烘干时间达标,不会产能浪费也不会有品质隐患,我们有个客户车间3条PC光学件产线都是这么配的,用了5年没出过干燥问题。
四、100kg/h除湿干燥机标准选型参数表(行业通用)
下面这个表是车间采购设备时的验收标准参数,专门整理的100kg/h除湿干燥机通用标配参数,适配PA、PC、PET、TPU等绝大多数高吸湿工程塑料,买设备的时候拿着这个表去对标,厂家一看就是内行,不会给你虚标参数,完全贴合实际量产工况。
| 核心参数项目 | 100kg/h标准机型参数 | 工艺要求说明 |
| 额定有效处理量 | 100kg/h(连续稳定出料) | 适配车间80~85kg/h实际用料,预留15%~20%产能余量 |
| 标配料斗容量 | 400kg | 满足4h标准干燥时长,适配PA/PC主流精密工艺 |
| 适配干燥时长 | 2~8h可调 | 兼容PET、PC、PA、PETG、TPU全品类物料 |
| 稳定露点范围 | -35℃~-40℃ | 精密制品可稳定-40℃超低露点,杜绝水解残水 |
| 温控范围/精度 | 60℃~180℃,±1~2℃ | 适配PET高温、PA低温、PETG低温差异化工艺 |
| 额定风机风量 | 1100~1300m³/h | 保证热风穿透均匀,无上下分层干湿差 |
| 适配物料堆积比重 | 0.6~0.75kg/L | 通用塑料颗粒标准比重,无需额外调整容量 |
| 适配生产场景 | 中小批量精密注塑、挤出、透明件生产 | 汽车配件、电子件、光学透明件、弹性体制品 |
| 最佳适配小时用料 | 80~85kg/h | 兼顾产能余量与节能效果,性价比最高区间 |
五、不同材质100kg/h机型扩容适配方案
很多人不知道,100kg/h的主机其实可以适配不同物料,不用换主机,只需要调整料斗容量就行,能省不少钱,给大家整理了大部分车间常用的适配方案:
- PET/PBT高端制品(6~8h):100kg/h主机搭配600~800kg加大料斗,保证充足结晶除湿时长,杜绝IV值衰减、气泡缺陷;
- PA66高精密承重件(4h):标配400kg料斗即可,低温长效除湿,彻底解决深层残水开裂问题;
- PETG透明制品(2~4h):标配400kg料斗,调低温度、降低风速,避免高温发白、颗粒粘连;
- 通用ABS/PP物料(2h):可适当降低投料量,提升循环效率,避免过度烘干浪费能耗。
六、处理量选型4大高频误区(车间普遍踩坑)
误区1:直接按生产线满负荷用料量选型,不留余量
见过太多工厂图省钱,生产线满负荷用85kg/h,就选80kg/h的设备,看着刚好够用,实际生产中风量损耗、滤网积尘、环境高湿都会导致有效处理量下降,设备长期超负荷跑,用个半年处理量就掉20%,最后烘干不彻底,设备故障率还高,所以必须预留15%~30%的安全余量,宁愿稍微大一点也不能选小了。
误区2:只看处理量,忽略干燥时长与料斗容量
很多人觉得处理量够了就行,忽略了料斗容量,这是大错特错。处理量再大,料斗容量不够,物料停留时间不够,深层水分根本析不出来。干燥品质的核心是时长达标前提下的产能匹配,一定要先保证料斗容量够,再去匹配处理量,顺序不能搞反。
误区3:空载参数当实际处理量
设备厂家标注的处理量都是空载情况下测出来的,根本没有参考价值,真实有效处理量得是带料连续量产、含水率稳定达标的数值。很多低价设备空载参数看着好看,一到实际生产就露点漂移、风量衰减,实际处理量直接打对折,买的时候便宜,用起来坑死人。
误区4:一机通用所有物料,不调整参数
别以为买了100kg/h的设备就所有物料都能用,PET、PA、PC需要的风量、温度、干燥时长完全不一样,不针对性调参,要么烘干不透出气泡,要么过度烘干材质降解变脆,换物料的时候一定要重新调整参数,别图省事。
七、除湿干燥机快速选型总结
1、精准计算逻辑:先算生产线小时用料 → 乘安全系数定设备处理量 → 按物料干燥时长定料斗容量;
2、100kg/h黄金适配场景:实际小时用料80~85kg/h、精密工程塑料、高湿车间、需要稳定良品率的量产产线;
3、核心匹配标准:常规精密物料配400kg料斗,PET高端制品加大至600~800kg料斗,保证干燥时长与处理量双向达标;
4、避坑关键:不盲目追大、不勉强凑数、重视带料实际产能、严格匹配物料工艺时长。