做注塑的朋友,大概率都踩过原料干燥的坑。
上个月有个做汽车内饰件的老客户找我吐槽,说一批PC料烘了4小时,上机打出来的产品全是银丝,表面坑坑洼洼,整批货直接报废,损失十几万。
最后查下来,不是料的问题,是他用的普通热风干燥机根本达不到工程塑料干燥的要求——露点温度不够,烘了等于白烘。
很多人觉得塑料干燥机不就是个“带风机的烤箱”?随便买一台就行。
真不是。不同原料、不同产品要求,适配的干燥设备完全不一样。选不对,轻则产品不合格,重则浪费原料、拖慢产能。
今天东莞市实用节能科技公司作为20年专注于研发制造塑料干燥机的厂家,把三种主流塑料干燥机的原理、真实使用场景、选型干货一次性讲透,不管你是刚入行的注塑师傅,还是负责采购的设备主管,都能直接用。
一、热风循环干燥机:最常用的“入门款”,但不是万能款
先说说大家最熟悉的热风循环干燥机,这也是市面上保有量最大的一款。
1. 工作原理:靠“热风吹走水分”
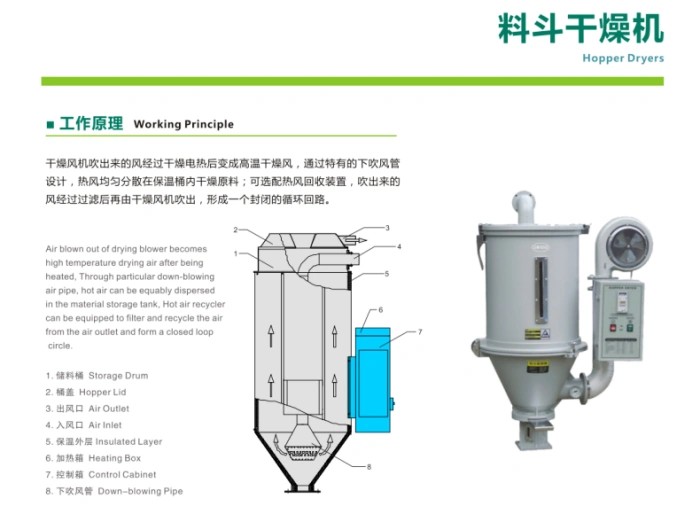
原理说穿了很简单:设备里有加热管(电加热居多),把空气加热到设定温度,再用风机把热风强制吹进料斗,和塑料原料充分接触。
原料里的水分遇热变成水蒸气,被流动的热风带走,不断循环,直到原料水分降到合格范围。
整个过程就是“热传导+对流”,和家里吹头发的逻辑差不多,只不过是工业级的。
2. 真实案例:普通ABS件用它足够,但别硬扛工程料
之前接触过一个做普通家电外壳的小厂,原料是通用ABS,每台机配一台50kg的热风干燥机,烘2-3小时,产品合格率一直稳定在98%以上。
他们算过账,一台热风干燥机才几千块,能耗也不高,对于要求不高的通用塑料,性价比拉满。
但反过来,那个做汽车内饰的客户,就是用热风干燥机烘PC料,才出了问题。
为什么?因为热风干燥机排出去的是普通环境空气,南方梅雨季节空气本身湿度就大,吹进去的风带水分,原料怎么可能烘得干?
3. 适用场景:只适合这2类情况
- 原料:通用塑料,比如普通ABS、PP、PE,这类原料本身吸湿性弱,对干燥要求不高;
- 产品:对外观、强度要求不高的低端制品,比如普通收纳盒、一次性塑料配件。
一句话总结:预算有限、原料普通、要求不高,选它没问题。但凡涉及工程塑料干燥,直接跳过。
二、除湿干燥机:工程塑料干燥的“标配”,核心看露点
如果说热风干燥机是“基础款”,那除湿干燥机就是注塑行业做中高端产品的“刚需款”。
1. 工作原理:先把空气“抽干”,再吹去烘料
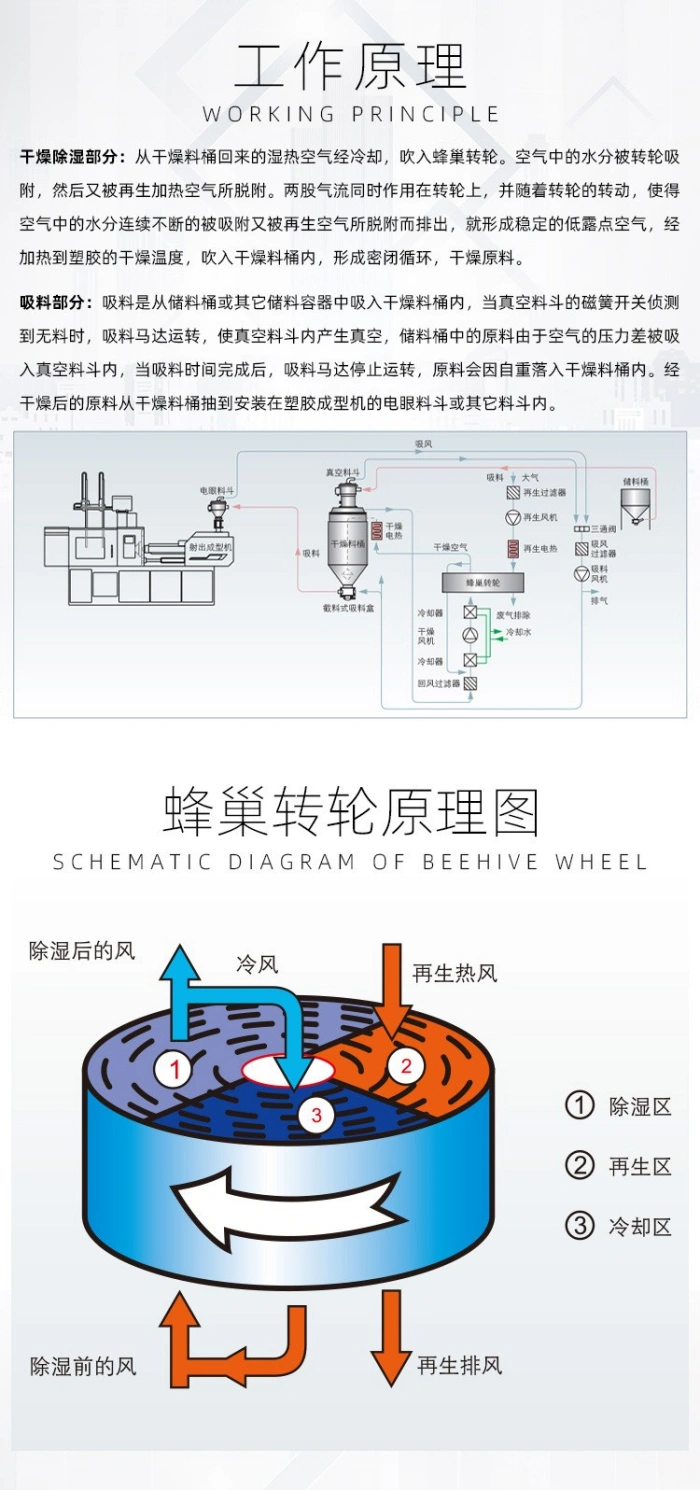
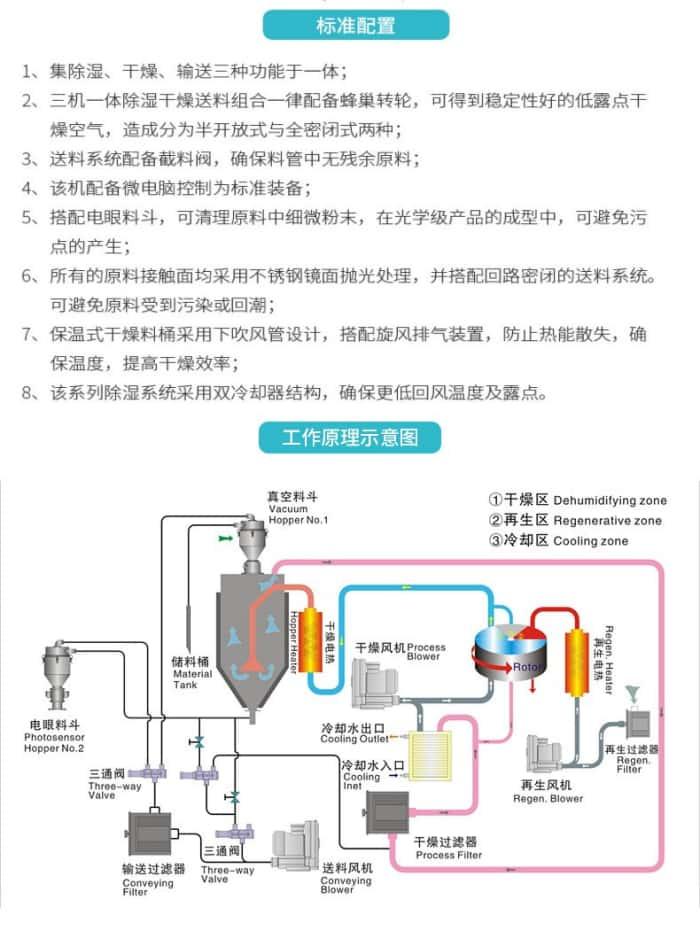
除湿干燥机和热风干燥机最大的区别,就是多了一套除湿系统,目前主流用的是转轮除湿。
转轮上涂了硅胶或者分子筛,能吸附空气中的水分。整个流程是这样的:
- 潮湿的空气先经过转轮的吸湿区,水分被吸附,空气变成干燥风;
- 干燥风经过加热,吹进料斗烘原料;
- 转轮转一圈,吸满水的区域转到再生区,用高温热风把水分吹走,转轮恢复吸湿能力,循环工作。
这里有个关键参数:露点温度。
普通热风干燥机的进风露点大概在-10℃左右,好的除湿干燥机能做到-40℃甚至-50℃。露点越低,空气越干,烘料效果越好。
2. 真实案例:换了除湿干燥机,PC件银丝问题直接解决
开头说的那个汽车内饰客户,后来我给他推荐了一台三机一体的除湿干燥机,露点温度设到-40℃,同样的PC料,烘3.5小时,上机打出来的产品,银丝、气泡全没了,合格率直接回到99.5%。
他后来算过,之前用热风干燥机,每批料的不良率在5%左右,一个月浪费的原料钱就有好几万,换了除湿干燥机,不到半年就回本了。
还有个做光学镜片的客户,用的是PMMA料,对干燥要求极高,必须用露点-50℃的除湿干燥机,不然镜片会有雾状痕迹,根本达不到光学级要求。
3. 适用场景:中高端注塑的首选
- 原料:吸湿性强的工程塑料,比如PC、PA、PMMA、PET、PBT;
- 产品:汽车零部件、电子电器外壳、光学制品、高端家电件,对外观、强度有严格要求的产品。
一句话总结:只要你做的是工程塑料干燥,或者产品要求高,别省那点钱,直接上除湿干燥机。
三、真空干燥机:热敏性原料的“专属方案”,低温快速干燥
前面两种干燥机,都是靠热风加热,温度一般在80℃以上。但有些原料怕高温,烘久了会降解、变色,这时候就轮到真空干燥机上场了。
1. 工作原理:抽真空降低沸点,低温就能烘水
这个原理初中物理就学过:气压越低,水的沸点越低。
标准大气压下,水100℃才沸腾;但在真空环境里,40-60℃水就能沸腾汽化。
真空干燥机就是把原料放在密闭容器里,用真空泵抽成真空,同时稍微加热,原料里的水分在低温下快速变成水蒸气,被真空泵直接抽走,不用热风循环。
整个过程温度低,不会破坏原料的分子结构,而且干燥速度比前两种快很多。
2. 真实案例:PA66加玻纤,用真空干燥避免材料降解
之前有个做电子接插件的客户,原料是PA66加30%玻纤,之前用除湿干燥机,烘料温度设到100℃,烘6小时,结果打出来的产品脆,强度不够,检测下来是原料高温降解了。
后来换了真空干燥机,温度设到55℃,真空度抽到-0.09MPa,只烘2小时,水分就降到了0.1%以下,打出来的产品强度完全达标,而且颜色也没发黄。
他说之前用除湿干燥机,不仅烘得慢,还容易把料烘坏,真空干燥机虽然贵一点,但对于这种高端工程料,反而更省钱。
3. 适用场景:热敏性原料的唯一选择
- 原料:对温度敏感的塑料,比如PA、PC/ABS合金、PET、一些改性工程塑料;
- 场景:原料容易高温降解、变色,或者需要快速干燥、缩短生产周期的订单。
一句话总结:普通料用不上,热敏性料离不开,属于“精准打击”的设备。
四、选型实用建议:别只看价格,这4点才是关键
讲完三种设备的原理和场景,很多人会问:我到底该怎么选?
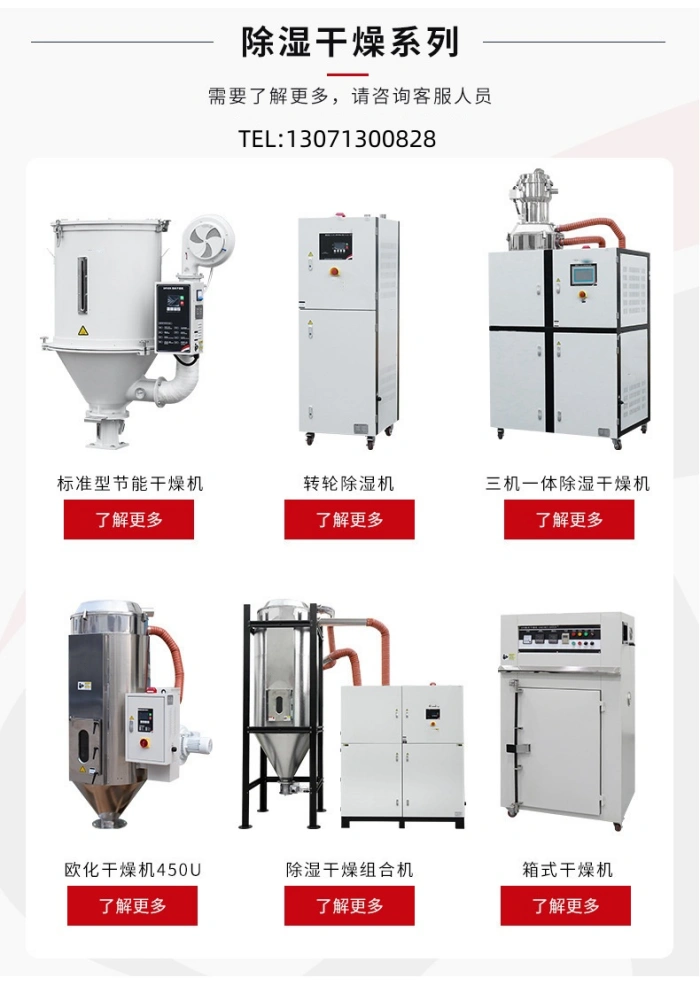
东莞市实用节能科技公司做了20多年注塑辅机设备,总结了4个选型要点,照着选基本不会错。
1. 先看原料,再选设备
- 通用塑料(PP、PE、普通ABS):选热风循环干燥机,性价比最高;
- 普通工程塑料(PC、PA、PMMA):选除湿干燥机,露点温度至少-40℃;
- 热敏性工程塑料(改性PA、高温合金料):选真空干燥机,低温不降解。
2. 看产品要求,别降配
如果是做出口产品、汽车件、光学件,哪怕原料是普通ABS,也建议上除湿干燥机,避免因为水分问题导致产品不合格,返工成本远高于设备差价。
3. 看产能,匹配料斗容量
干燥机的料斗容量,要和注塑机的用量匹配,一般选注塑机每小时用量的1.5-2倍,避免烘料跟不上生产节奏。
4. 看能耗,长期算账
热风干燥机能耗最低,但效果一般;除湿干燥机能耗中等,但效果稳定;真空干燥机能耗稍高,但干燥速度快,能省时间。
别只看设备买价,要算长期的能耗、不良率、产能账,很多时候贵的设备反而更省钱。
五、最后总结
塑料干燥机不是越贵越好,而是越适配越好。
热风循环干燥机,适合通用塑料、低端制品,性价比高;
除湿干燥机,是工程塑料干燥的标配,核心看露点温度,中高端产品必选;
真空干燥机,是热敏性原料的专属,低温快速,避免原料降解。
注塑行业有句话:“三分靠成型,七分靠干燥”。原料干燥不到位,再贵的注塑机也打不出好产品。
如果你在选型或者使用过程中遇到问题,比如不知道自己的原料该用哪种干燥机,或者烘料总是不合格,欢迎在评论区留言,我会一一回复。