做注塑、挤出、吹塑的老板和技术员,一定遇到过这种崩溃时刻:
原料明明烘了4、5个小时,一成型还是出银丝、气泡、开裂,尺寸忽大忽小,透明度怎么都达不到要求。
调机师傅熬了三天三夜,温度、射速、背压调了几十遍,不良率还是降不下来,最后整批货返工,交期延迟赔了客户十几万。
我认识很多开注塑厂的朋友,很多都踩过这个坑,后来跟行业老师傅聊才知道:
一、90%的成型不良,都是原料含水率超标闹的
尤其是PA、PET、PC这些高吸湿工程塑料,拆包放车间半小时,吸的水比你想的多得多。
普通热风烘干机看起来烘得热烘烘的,其实只能烘掉表面的水,原料颗粒深层的水根本出不来。
▌第一个坑:直接把原料烘坏了
200多度的料筒里,水分和塑料分子直接发生水解反应,分子链都断了。
▌第二个坑:成品全是外观缺陷
残留水分高温下瞬间变成水汽,在熔融料里撑出一个个小气泡,成型后就是银丝、气纹、空洞,尺寸也跟着飘。
注塑行业里的硬性要求:高端精密件原料含水率必须控制在0.02%以下,光学、医疗级的要到50ppm,普通烘干机根本做不到。
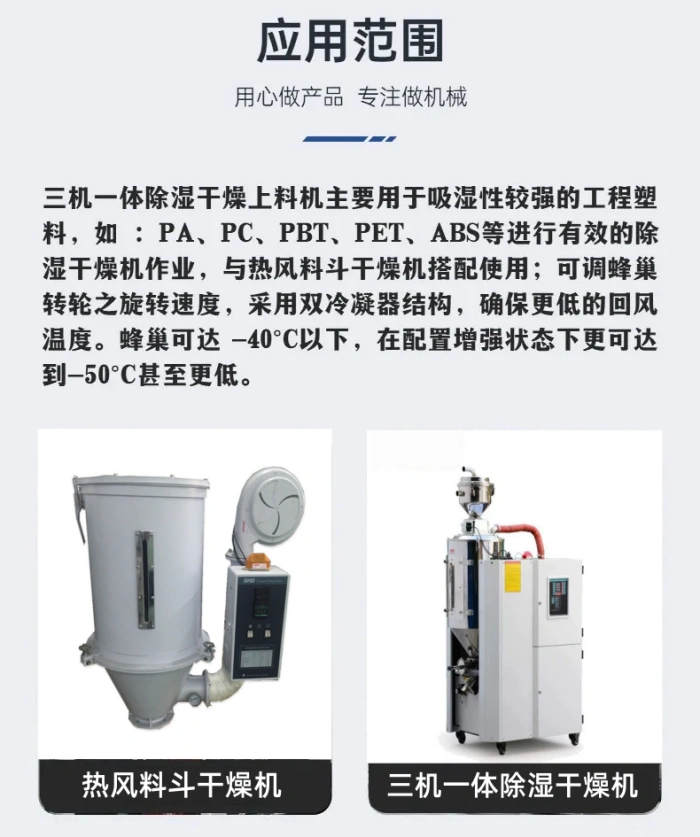
二、塑料除湿干燥机真不是智商税,5个作用太实在
很多人觉得除湿干燥机就是贵一点的塑料烘干机,其实完全不是一个东西,它是真的能帮你省钱的核心设备。
1、从源头杜绝外观缺陷
低露点闭环干燥技术,能把原料表层和深层的水都扒干净,含水率稳在标准值里,银丝、气泡、开裂这些问题直接少了80%。
2、原料性能一点不打折
用低温精准干燥,不是靠高温硬烤,原料原来的韧性、强度、透明度都能保住,不会发黄变脆,高端订单也能接。
3、梅雨季也能稳定生产
南方回南天、沿海厂区湿度动不动90%,普通烘干机基本等于没用,除湿干燥机是闭环系统,周围空气湿度再高也不受影响,全年生产都稳定。
4、长期用真的能省钱
不良率降下来,返工报废的钱省了一大笔,而且闭环保温设计,热量不浪费,长期运行电费比普通烘干机还低。
5、批量生产品质不飘
烘干参数稳定,每一批原料含水率都一样,做出来的产品尺寸、硬度、透明度都没差,自动化量产也不怕出问题。
三、核心干货:除湿干燥机到底是怎么控湿的?
很多人有个误区:烘干温度越高越好,其实大错特错。烘干效果看的不是温度,是空气的干湿差。
▌基本原理:水只会往更干的地方跑
普通车间空气湿度大,热风里本身就有水,原料里的水根本跑不出来,甚至还会反吸。
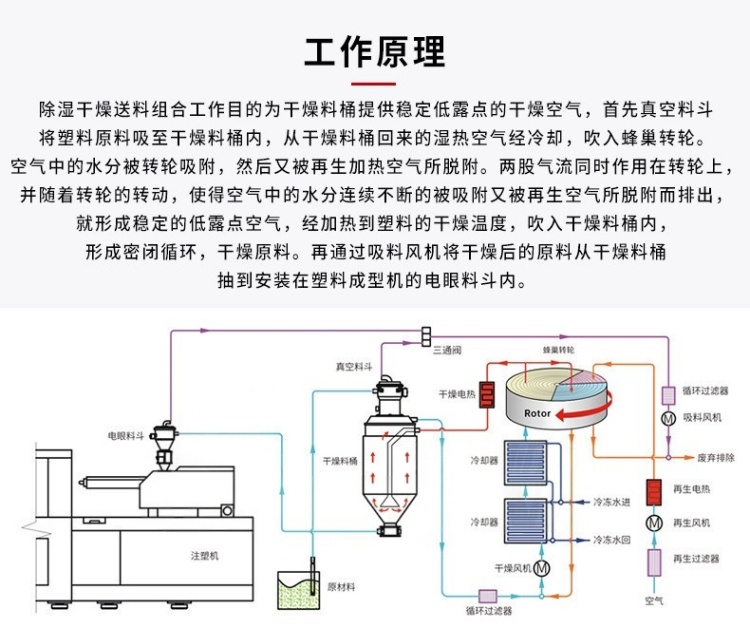
▌除湿干燥机完整控湿流程,四步就搞定
第一步:先把空气烘得特别干
外界空气先经过蜂巢分子筛转轮,把水汽全都吸走,直接把空气露点降到-20℃到-40℃,几乎就是不含水的干风了。
第二步:精准加热到合适温度
干风再根据不同料的工艺要求加热,控温精度能到±1℃,不会烤焦原料,也不会让原料表层结壳堵着水出不来。
第三步:穿透式烘干深层水分
恒温干风直接吹到料斗里,从下往上穿透整个料层,把每个颗粒里的水都带出来,全程密闭不会进外界湿气。
第四步:回风循环一直保持干燥
带了水的回风回到主机,重新除湿干燥再送回去,24小时不停循环,原料含水率一直稳在标准值里。
▌核心关键:低露点才是真核心
很多工厂烘干出问题,就是只知道升温,不知道降露点。温度再高,空气里水饱和了,水分根本挥发不出来,这就是普通烘干机和除湿干燥机的本质区别。
四、常用塑料含水率标准,照着设参数准没错
不同料吸湿性不一样,参数别瞎设,东莞实用给大家整理了行业通用的实测标准,直接拿去用:
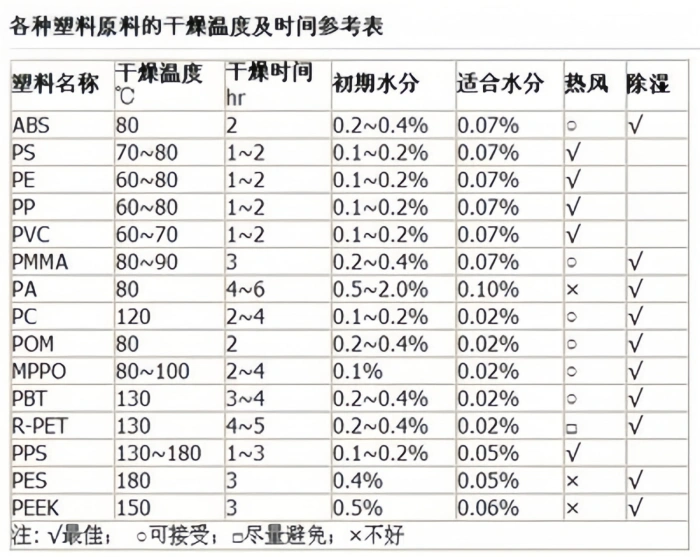
- PA6/PA66尼龙:极易吸湿,成型含水率需≤0.02%,干燥温度80~90℃,必须低露点除湿烘干
- PC聚碳酸酯:高吸湿,含水率需≤0.015%,干燥温度100~120℃,严禁高温粗放烘干
- PET/PBT聚酯:强吸湿易水解,含水率需≤0.005%~0.02%,干燥温度120~160℃,高端制品必须闭环除湿
- TPU弹性体:吸湿易发白,含水率需≤0.02%,干燥温度70~90℃,低温精准除湿为主
- ABS通用塑料:轻微吸湿,常规制品≤0.05%,精密制品需≤0.02%
五、大家最关心的3个问题,一次性说清楚
Q:我把烘干机温度开高一点,能不能不用除湿干燥机?
真不能。高温只能烘表面水,空气湿度没降,深层水还是出不来,而且温度太高原料直接降解发黄结块,反而更亏。
Q:原料烘完马上用,总不会返潮了吧?
Q3:北方干燥天气,是否可以不用除湿干燥机?
普通低精度制品可临时用热风干燥机,但精密制品、批量量产依旧建议使用。北方空气干燥但仍含微量水汽,长期量产会出现批次含水率波动,导致成品品质不稳定。
六、全文总结
1、塑料行业除湿干燥机的核心价值,不是单纯烘干原料,而是精准控制含水率、稳定原料物性、杜绝成型缺陷,是高吸湿工程塑料、精密制品量产的刚需设备;
2、含水率控制的核心原理:低露点造干风 + 恒温穿透烘干 + 闭环防返潮,通过干湿差倒逼深层水分析出,实现普通干燥机无法达到的深度除水效果;
3、塑料成型品质的核心关键:先控湿、再调机,原料含水率达标,80%的成型不良问题会自动解决,大幅降低生产调试与品控成本。