很多塑胶工厂新装、改造集中供料系统(中央供料系统),后期出现管道积水、料仓震动异响、机位对位不准、负压不稳、设备频繁报警等问题,80%不是安装工艺问题,而是前期准备不到位、勘测不细致、基础没达标导致的。
安装一旦开工,场地、水电、机位、管线布局全部定型,前期疏忽只会造成现场返工、工期延误、额外增项成本,甚至埋下长期生产隐患。
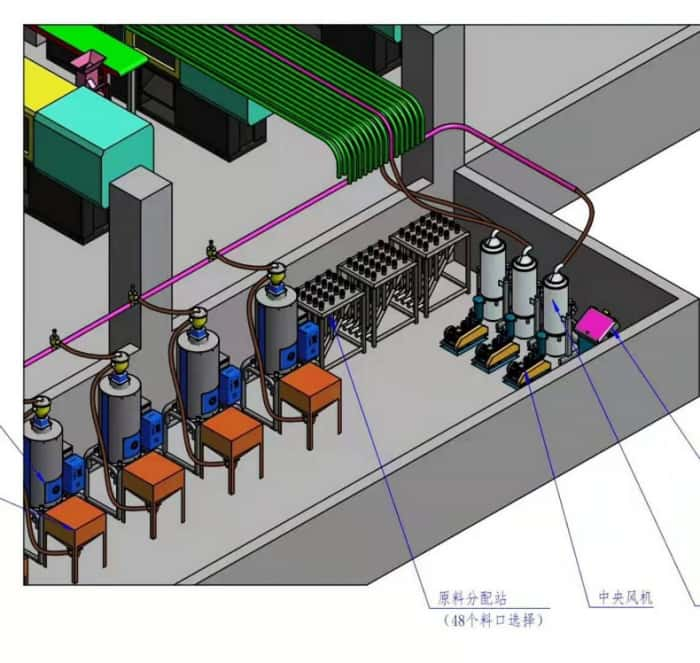
今天东莞市实用节能科技公司结合注塑、挤出、改性造粒整厂落地经验,整理一套可直接落地的集中供料系统安装前完整准备清单,按场地勘测、技术交底、物料确认、设备核验、水电配套、人员工具、安全自检七大维度逐条梳理,可直接作为工厂对接施工、甲方验收、项目落地的标准参考手册。
一、场地勘测与基础准备(安装首要前提)
场地是整套系统稳定运行的基础,很多工厂忽略承重、层高、走线空间,导致设备无法就位、管道被迫改线、后期运维无从下手。
1. 地面与楼层承重核验
料仓、主机、支架长期静置承重,必须提前核验承重标准,储料集中区域地面承重需≥2吨/㎡,避免长期满载出现地面沉降、钢架变形、设备倾斜。同时检查地面平整度,高低误差需控制在±5mm内,保证设备水平放置,杜绝风机、真空泵偏心震动、噪音异常。
2. 层高与走线空间规划
车间管路桥架常规距地高度≥2.5米,避开行车通道、设备操作区、物料搬运通道,防止后期碰撞干涉。提前标记梁位、立柱、消防管道、强弱电桥架,规划最优管路走向,减少绕管、弯管,降低风压损耗与堵料概率。
3. 环境工况排查
清理安装区域杂物、油污、积尘,保证施工场地干燥通风;潮湿车间、靠近水源区域需提前规划防水、防潮措施;无尘车间、食品医疗级车间需提前做好防尘围挡、洁净防护,避免施工污染车间环境。同时远离火源、腐蚀性介质,保护电控与动力设备。
二、现场勘测与技术交底准备(杜绝设计偏差)
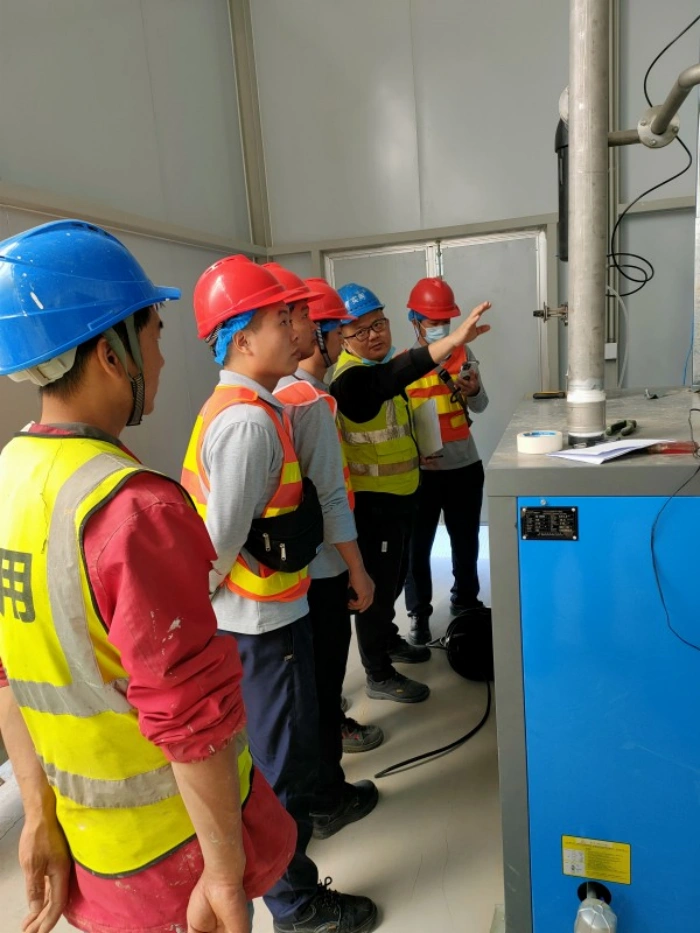
图纸和现场不符,是工程返工的最大原因。安装前必须完成精准勘测与双向技术交底,保证方案1:1落地。
1. 精准现场测绘
逐一记录注塑机、挤出机机位位置、进料口高度、设备间距;测量主管路、分支管路输送距离、跨楼层高度差;标注现场电缆沟、排水口、墙体开孔位置,精准核对图纸尺寸,杜绝图纸与现场错位。
2. 工艺与机位确认
统计总机位数量、常用生产机位、预留备用机位,避免后期扩容重新打孔改管;确认生产工艺:多配方切换、新旧料混用、再生料搭配、粉体输送等不同工况,提前匹配管路规格、分路阀布局、过滤配置。
3. 甲乙双方技术交底
明确料仓摆放位置、主机安装区域、电控柜安装点位、清灰排水位置;确定施工工期、每日施工范围、交叉作业避让规则;确认车间原有设备、管线保护方案,避免施工损坏原有生产设施。
三、物料特性与生产参数确认(适配输送方案)
不同物料的流动性、磨损性、吸湿性,直接决定管道选型、动力配置、过滤方案,安装前必须提前锁定,避免配置错配。
1. 物料基础参数统计
逐一确认生产物料类型:普通颗粒料、透明精密料、高吸潮料(PA、PET、PC)、含玻纤耐磨料、PVC粉体、再生碎料;记录物料堆积密度、粒径、含水率、常规配比比例,为管道管径、输送风速、干燥除湿参数提供依据。
2. 产能与输送距离锁定
明确小时供料量、单日产能、最大同时开机机位;确认最远输送距离、是否跨楼层、是否长距离穿墙,提前判定负压真空泵或罗茨风机动力方案,避免出现供料乏力、风压不足问题。
3. 特殊工艺提前备注
高频换色、高精度配比、无尘洁净生产、低温防降解、防静电生产等特殊需求,需在安装前同步技术团队,提前匹配覆膜滤芯、零残留分路阀、防静电管路、精准计量模块。
四、设备与配件到货清点核验(避免缺件、残件施工)
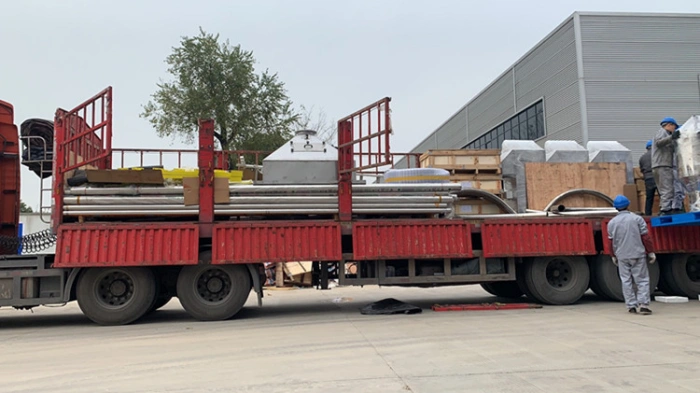
很多工地边装边等货、配件缺失、破损漏检,直接拖慢工期、影响安装精度,安装前必须完成全套设备清点与外观检测。
1. 整机与配件清单核对
对照BOM装箱清单,逐一清点储料仓、干燥机、计量混料机、风机/真空泵、除尘柜、管路、支架、分路阀、滤芯、电控柜、电缆线、料位开关、传感器、密封件等全套配件数量,确保无缺件、少件、错件。
2. 外观与质量检测
检查不锈钢管路无变形、锈蚀、裂口,法兰接口平整无划痕;阀体、密封垫片完好无老化;传感器、探头无破损、螺纹完好;动力设备外壳无磕碰、电机无异常,杜绝残次设备直接上机安装。
3. 关键设备空载预检
对真空泵、高压风机、罗茨风机进行30分钟空载试机,检查运行噪音、震动、温升,振动值控制在标准范围内,提前排查动力设备隐患,避免安装完成后才发现设备故障。
五、水电、气源配套准备(保障顺利开工)
水电气源不到位,施工中途必然停工等待,安装前必须提前配齐配套基础设施。
1. 电源配置准备
根据设备总功率匹配三相五线稳定工业用电,预留主开关、漏电保护、接线端子;电控柜安装区域保证电压稳定,避免电压波动导致系统报警、停机;提前整理走线通道,强弱电分离,避免信号干扰。
2. 压缩空气气源准备
全自动集中供料系统需配套气动阀门、脉冲清灰、自动吹扫功能,需提前接入稳定压缩空气,气压保持0.5–0.7MPa;前端标配油水过滤器,避免油水混入管路影响滤芯与物料品质。
3. 排水与散热预留
干燥系统、空压机、冷凝部位需预留排水点位,保证排水通畅不积水;风机、真空泵、电控柜区域预留散热空间,避免密闭积热、高温跳闸。
六、安装工具与人员配置准备(标准化施工)
专业工具与规范人员配置,是安装精度、施工安全、工期效率的核心保障。
1. 全套工具准备
基础工具:水平仪、激光测距仪、扭力扳手、卷尺、螺丝刀、钳子全套;专用工具:管道切割机、坡口工具、焊机,密封胶枪、压线工具;安全装备:安全帽、绝缘手套、防滑鞋、高空作业防护用具,杜绝无防护、无工具野蛮施工。
2. 专业人员配置
标准配置:机械工程师1名负责主体管路、设备安装对位;电气工程师1名负责接线、电控调试、信号匹配;辅助人员2–3名负责设备和管路安装, 搬运、组装、清洁,保证施工有序推进,避免无证非专业人员接线装机。
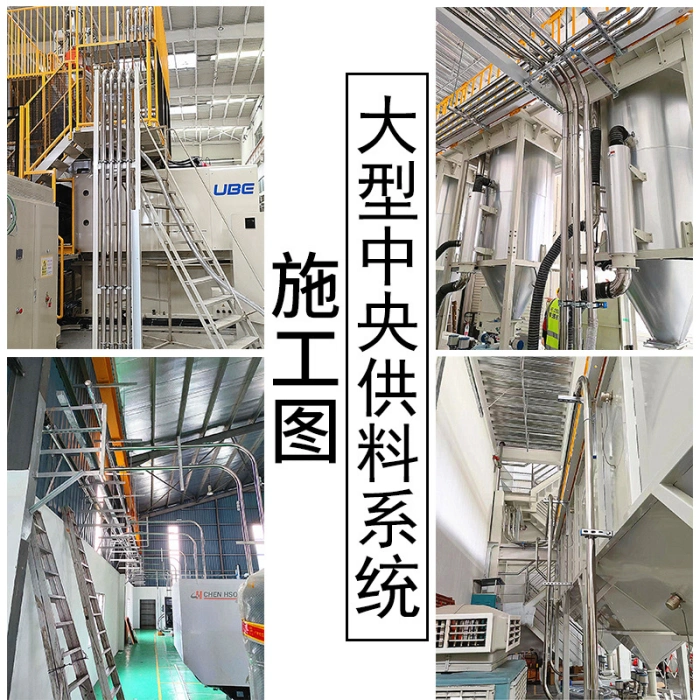
七、安全防护与开工自检清单(规避施工风险)
安装安全优先于工期,开工前必须完成全面自检,杜绝安全事故与施工瑕疵。
✅ 施工区域围挡隔离,警示标识齐全,禁止无关人员进出施工区域;
✅ 高空作业、用电作业、动火作业严格遵守车间安全规范;
✅ 所有设备、配件摆放整齐,做好防尘防护,精密计量部件、传感器用保护膜包裹;
✅ 核对管路走向、机位分配、设备点位,确认无干涉、无安全隐患;
✅ 复查承重、电源、气源、排水四大基础条件,全部达标后方可开工。
八、安装前准备不足的常见后遗症(避坑必读)
1. 场地承重未核验:设备倾斜、钢架变形、长期震动异响,缩短设备使用寿命;
2. 管路走向未规划:弯管过多、绕管严重,风压衰减大,频繁堵料、供料乏力;
3. 物料参数未确认:动力、管路、过滤配置错配,粉尘大、物料破碎多、良品率低;
4. 水电气源不到位:施工反复停工,调试无法进行,工期严重滞后;
5. 配件未提前清点:缺件漏件导致半停工,临时替换配件造成设备不匹配、故障频发。
总结
集中供料系统的安装效果、运行稳定性、后期故障率,七分靠前期准备,三分靠现场安装。一套标准化的开工准备,涵盖场地基础、技术勘测、物料工艺、设备核验、水电配套、人员工具、安全自检七大维度,每一项都是避免返工、降本增效的关键。
工厂无论是新装整厂集中供料系统,还是车间局部改造升级,严格对照这份完整清单逐项落实,既能保障施工顺利落地、工期可控,更能让设备后期长期稳定、低故障、高品质运行,真正实现自动化供料提质降本。